

Hka lum ai nlung hte galaw ai yoke plates ni a madung galaw shapraw ai lam gaw "substrate hpe galaw ai → ntsa lam hpe shawng gram lajang ai → hka lum ai -dip galvanizing → gram lajang ngut ai hpang → jep joi ai lam hte htaw sa ai lam" ngu ai grup yin hta shinggrup nga ai. Lahkam shagu hta, matut mahkai ai plate ni a jak rung atsam, n-gun n rawng ai, htuk manu ai lam ni hpe hkrak hkra, san seng ai, coating quality ni hpe grai sadi maja let hkang ra ai. Lahta na hte maren, laksan lahkam ni rai nga ai.
Substrate lata ai lam: Voltage madang (110kV/220kV/500kV/UHV) hte matut mahkai ai plate a rated load hpe madung tawn nna, n-gun n law ai alloy n-gun kaba ai n-gang plate (sh) GB/T 700 (Q235) zawn re ai madang ni hpe hkan sa ai forging ni hpe lata la nna, GB/T 700 (Q235) hte GB1Q to51 Substrate a shear n-gun gaw madang ni hpe hkan sa ai (substrate hta n kaja ai majaw hpang de daw mat na hpe koi gam ai).
Material hpe htu ai: CNC wan n-gun htu ai, plasma htu ai, shing nrai laser htu ai hku nna, n-gang n-gang hpe matut mahkai ai n-gang hkrang sumla ni a hkrang (rectangular, triangular, Y{0}}shaped, etc.) hte maren, n-gang n-gang hpe htu ai. Madung ra kadawn ai lam ni: Cutting edges ni gaw n-gun n rawng ai, n-gun n rawng ai, n-gun n rawng ai, oxide n lawm ai, dimensional error hpe ±1mm laman hta hkang lu ra ai (hpang na galaw ai lam hpe hkrak hkrak galaw lu na matu).
Stamping: N-gun grai ra ai n-gun ja ai plate (sh) amyu bawsang ni a matu, htu ngut ai hpang na blank ni hpe forging press (sh) stamping press hta bang nna, die forging hku nna galaw nna, magri a kata na n-gun ni hpe grau kaja hkra galaw nna, n-gun yawng hpe grau kaja hkra galaw ra ai.
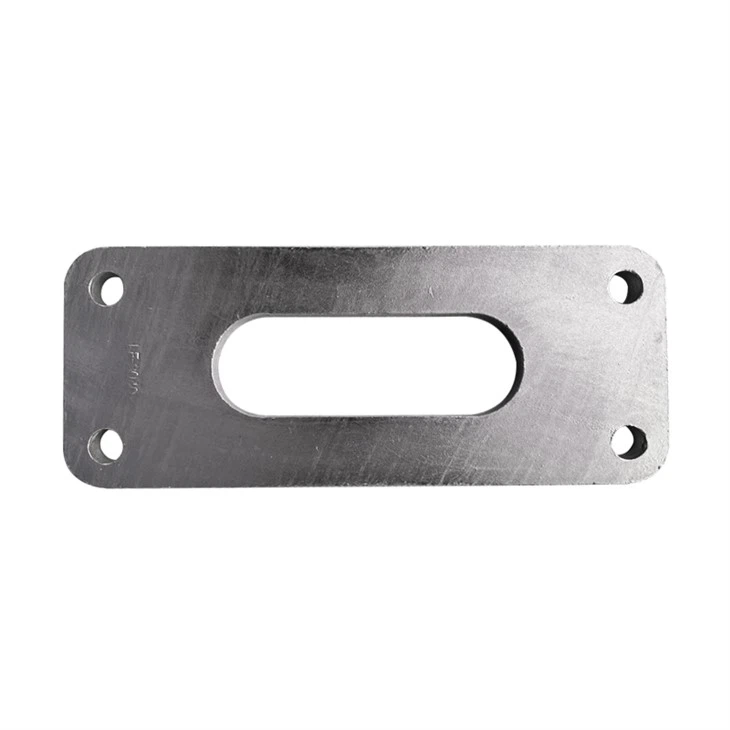
Machining Holes: CNC htu jak (sh) jak rung ni hpe lang nna, hot-dip galvanized yoke plates ni a bolt hka htung ni, shingkyit hka htung ni, hte kaga matut mahkai lam ni hpe sumla ni hte maren hkrak hkrak galaw ai. Hka htung a diameter hpe hkam sharang lu ai atsam hpe H12 grade (±0.15mm) kata kaw hkang lu ai, hka htung lapran na shut ai lam hpe ±0.5mm hta n law ai (sh) maren sha rai nna, insulators, clamps, hte kaga hardware ni a bolt ni hte hkrak hkrak htuk manu hkra galaw lu na matu re. Hka htung ni a jut ni hpe shinggrup da ai (R 2mm hta grau kaba ai (sh) maren sha) rai nna, n-gun ja ai jut ni a majaw byin pru wa ai stress concentration hpe koi lu na matu hte galvanizing galaw ai shaloi coating n-gun n rawng hkra galaw da ai.
Edge grinding: Matut mahkai ai plate a n-gup magap, hpaw ai shara ni, ntsa maga ni hpe grinding wheel (sh) polishing machine lang nna grinding galaw nna, n-gup magap, flash, hte machining masat kumla ni hpe yeng seng kau u; 2mm/m hta n law ai (sh) maren sha byin hkra, matut mahkai ai plate a flatness error hpe bai hkrang shapraw nna, n kaja ai daw ni hpe sharai la na.
Alkaline sau shayawm ai: Matut mahkai ai plate hpe alkaline sau shayawm ai tank kata de 60-80℃hta minit 10-20 daram lup nna, ntsa na sau, htum ai ntsin, nhprang arai ni hpe shapraw kau ra ai; sau n ngam hkra san seng ai hka hte atsawm sha kashin kau ra ai. Hka lim ai hpe yeng seng kau na matu pickling galaw ai: 15-20% hydrochloric acid hka lim ai tank kata de minit 15-30 daram lup nna, npu na oxide n-gun, n-gun n-gun, hte shinggrup ai oxide film hpe yeng seng kau na; pickling galaw ai shaloi shara nkau mi hta n hkum tsup ai n-gun n rawng hkra ayan shingjawng ra ai.
Fluxing tsi ladat: Hka shin da ai plate hpe 70-80℃hta flux bath kata de bang nna minit 3-5 daram hka de lup bang dat jang ntsa kaw langai sha re ai flux film byin wa na re. Ndai film gaw nbung hpe garan ginhka lu nna, npu na npu na secondary oxidation hpe pat shingdang lu ai; dai hta n-ga, zinc ntsin a ntsa na n-gun hpe mung shayawm ya ai majaw, zinc ntsin gaw substrate a ntsa hpe maren mara shinggrup lu ai.
Zinc hka de bang ai tsi ladat: laksan shingkyit langai lang nna, hkyet mat sai matut mahkai plate hpe zinc ntsin kata de dingyang tawn da nna, minit 3-5 daram lup bang ai shaloi, zinc ntsin gaw npu na npu hpe tup hkrak hka ja ya nna, nlung hte matut mahkai ai zinc{4}yer zinc la. Ndai gaw, n-gun ja ai n-gang hte galaw ai n-gang ni hta ahkyak dik ai ladat mung rai nga ai.
Controlled zinc cooling: Zinc-lup bang da ai plate ni hpe zinc ntsin kaw na loi loi hte shaw la nna, ntsa kaw na zinc ntsin law ai hpe vibrating hanger (sh) nbung nhtu hte gap kau nna, coating a n-gun hpe hkang lu ai; dai hpang, lawan ai hku katsi na matu, katsi ai hka tank hta bang da nna, dai gaw coating crystals ni hpe san seng shangun nna, ngang kang ai hte n-gun n rawng ai hpe grau kaja hkra galaw ya ai;
San seng ai hte hpraw ai: Katsi mat ai hpang, wire brush (sh) grinding wheel lang nna, n-gun ja ai -dip galvanized yoke plate ni a ntsa na zinc n-gun, zinc n-gun n-gun, fixture masat kumla ni hpe jasan jaseng na matu; bolt bang ai hpe hkra machyi shangun ai coating buildup n byin hkra, hpaw ai shara ni hpe lahkawng lang ngu na jasan jaseng ai lam galaw u.





